用於光學透鏡拋光的白色熔融氧化鋁漿料
定位:白色熔融氧化鋁拋光漿料僅用於銑削後的精細研磨和預拋光,無法實現最終鏡面拋光;最終鏡面拋光應採用氧化鈰拋光漿料。
核心特性:α-Al₂O₃,莫氏硬度9,切削效率高,化學惰性。主要風險:粗顆粒/硬質團聚體造成的刮痕,以及過大壓力引起的亞表面損傷(SSD),導致塗層後出現霧化和點蝕。
一、白色熔融氧化鋁粉的強制性規格
| 物品 | 內部控制標準 | 筆記 |
|---|---|---|
| 氧化鋁 | ≥99.0%,優選≥99.3% | 電熔白剛玉,α晶相;γ相因硬度不足而被禁止。 |
| Fe₂O₃ | ≤0.03%,最大值0.05% | 過量的鐵會直接導致黃斑和鏽跡,這是光學鏡片的關鍵指標。 |
| 氧化鈉 | ≤0.4% | 高鈉含量容易引發團聚,導致漿料穩定性差。 |
| 顆粒形態 | 等軸多面體;嚴格限制長針狀尖銳顆粒 | 尖銳顆粒會加劇地下損傷。 |
| 粒度(W系列) | 精磨:W14、W10、W7;預拋光:W5、W3.5、W2.5 | 嚴格控制D99以消除過大的尾部顆粒;D50表示中位數粒徑。 |
| 處理過程 | 酸洗+水力分級+磁選除鐵 | 普通的碎料不適用於光學拋光漿料 |
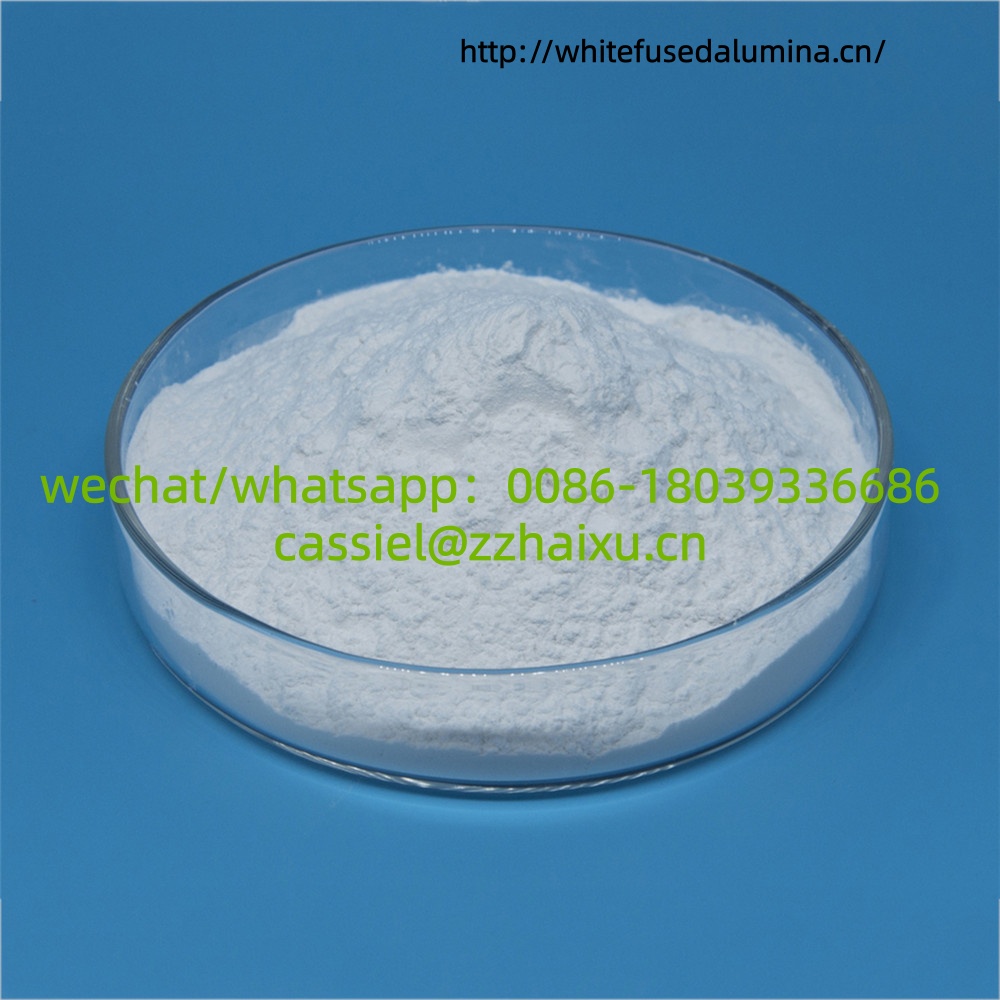
二、基本拋光漿料配方(質量分數,去離子水系統)
✅ 精細研磨漿料(W7~W14,用於去除研磨痕跡)白色熔融氧化鋁粉:20~25% 去離子水:74.2~79.5% 聚丙烯酸鈉(PAA-Na分散劑):0.3~0.6% pH調節劑(~氨水):將pH值調節至光學 .59%
✅ 預拋光漿料(W1.5~W5,介於精細研磨和氧化鈰拋光之間) 白色熔融氧化鋁粉:10~15% 去離子水:84.4~89.7% 聚丙烯酸鈉:0.2~0.4% pH調節劑:~pH值在7.559.0 加壓液
注意:當 pH 值<7 時,氧化鋁顆粒易絮凝結聚。當 pH 值>10 時,K9/硼矽酸鹽玻璃會發生輕微腐蝕並出現點蝕。請勿過度使用分散劑;過量使用分散劑會導致大量泡沫和鏡片上出現水漬。
三、準備程序
- 將去離子水加入攪拌槽中,加入分散劑,以低速攪拌至完全溶解,再加入氨水調節pH值。
- 將白色熔融氧化鋁粉末分批緩慢加入料中。切勿一次倒入大量粉末,以免結塊。
- 高速攪拌 30-60 分鐘。建議採用水平砂磨機進行大批量生產,以打破堅硬的團聚體;小批量生產可採用超音波分散法。
- 過濾:800目濾袋用於細磨漿料;1200~1500目濾袋用於預拋光漿料。
- 測試項目:固含量、pH值、粒徑分佈D50/D99、沉降穩定性。對樣品進行試拋光以驗證結果。
- 儲存:在儲存槽中保持低速持續攪拌。沉澱後,使用前再次攪拌並過濾。
- 管材:PP/PE/316不鏽鋼。禁止使用普通碳鋼管道,因為生鏽會導致黃斑部出現。